

For ethvert tilpasset utendørs privatskjermprosjekt reflekterer prisen kombinasjonen av materialkvalitet, paneltykkelse, mønsterkompleksitet og monteringsmetode. Kjøpere bør beregne kostnader for fabrikasjon, overflatebehandling og installasjon, mens de tar hensyn til forholdene på stedet som skråninger eller ujevnt fundament. Høy-toleranse laser-paneler eller paneler i rustfritt stål øker enhetskostnadene, men gir lang-holdbarhet og presis justering, noe som gjør forhåndsinvesteringer forutsigbare og minimerer kostbart etterarbeid.
1. Kjernekostnadskomponenter i tilpassede utendørs metallbeskyttelsesskjermer
Ved prissettingtilpassede utendørs metallbeskyttelsesskjermer, den endelige enhetskostnaden kommer aldri fra en enkelt faktor. Det dannes gjennom samspillet mellom materialkvalitet, fabrikasjonsintensitet og krav til overflatebeskyttelse. På virkelige prosjekter-som en grenseskjerm som går langs en skrånende betongbase eller en takskillevegg utsatt for konstant vindbelastning-kan selv små beslutninger på hvert trinn flytte den totale kostnaden med en merkbar margin.Prisnøyaktighet starter med å forstå hvor kostnaden faktisk kommer fra, ikke hvor leverandørene foretrekker å forklare det.
1.1 Materialkostnadsforskjeller: Aluminium, galvanisert stål, rustfritt stål
Materialvalg skaper den første og mest rigide kostnadsgrensen. Aluminium er fortsatt det mest spesifiserte grunnmaterialet forutendørs personvernskjermer i metallfordi den balanserer korrosjonsmotstand, vektkontroll og fabrikasjonseffektivitet. Typiske arkitektoniske paneler varierer fra 2,5–4,0 mm tykkelse, og selv en økning på 0,5 mm øker direkte råvarekostnadene og nedstrøms behandlingstid.
Galvanisert stål går inn i prosjekter der slagfasthet eller budsjettpress dominerer, men vekten øker håndterings- og installasjonskostnadene, spesielt på flerpanelgjerder. Rustfritt stål, ofte spesifisert for kystmiljøer eller miljøer med høy-fuktighet, har de høyeste materialkostnadene, men oppveier langsiktig-vedlikeholdsrisiko når eksponeringsforholdene forblir aggressive.
| Materialtype | Typisk tykkelsesområde | Kostnadsstabilitet | Langsiktig-eksponeringsegnethet |
|---|---|---|---|
| Aluminium | 2,5–4,0 mm | Høy | Glimrende |
| Galvanisert stål | 2,0–3,5 mm | Medium | Moderat |
| Rustfritt stål | 2,0–3,0 mm | Lav | Glimrende |
Uten konsekvent tykkelseskontroll på materialstadiet mister nedstrøms fabrikasjonsnøyaktighet og installasjonsjustering relevans uavhengig av designhensikten.
1.2 Fremstillingskostnader: Laserskjæring, bøying, sveising, montering
Fremstillingskostnad avhenger mindre av "prosesstype" og mer avprosesstetthet. Et flatt panel med enkel perforering koster langt mindre enn et dypt-mønster laser-kuttet panel som krever flere bøyninger, kantretur og sveisede forsterkningspunkter. For eksempel krever en dekorativ skjerm som brukes som en gårdsplassdeler ofte strammere hjørnetoleranser og renere kanter enn et rett grensegjerdepanel, noe som øker maskintid og arbeidstimer.
I praksis øker produksjonskostnadene når:
- Laser-kuttemønstre overskrider 40–50 % åpent område, noe som øker kuttelengden.
- Paneler krever bøying etter-kuttet for å opprettholde stivheten.
- Sveisepunkter må være på linje med skjulte monteringssystemer.
- Monteringstoleranser faller under ±2 mm over tilstøtende paneler.
Når fabrikasjonstrinn multipliserer utover nødvendighet, blir kostnadsøkning strukturell snarere enn valgfri.
1.3 Innvirkning på overflatebehandling og prissetting av overflatebehandling
Overflatebehandling beskytter både utseende og dimensjonsstabilitet. Pulverlakkering er fortsatt den vanligste finishen, men kostnadene varierer betydelig avhengig av beleggtykkelse, forbehandlingssystem og krav til fargekonsistens. Arkitektoniske prosjekter spesifiserer ofte 60–80 μm beleggtykkelse med fler-forbehandling, noe som øker kostnadene, men stabiliserer langsiktig- fargebevaring.
Anodisering, selv om det er visuelt konsistent, begrenser fargefleksibiliteten og øker enhetskostnadene for små partier. Finisher i rustfritt stål-som børstet eller perle-blåst-unngår helt å belegge, men skift kostnadene mot presisjon av overflatebehandling i stedet.
På en boligskjerm installert langs en ujevn murvegg, kan inkonsekvent beleggtykkelse forårsake synlig kantforvrengning når panelene justeres side ved side.Hvis overflatebehandlingen ikke kan opprettholde dimensjonsstabiliteten etter ferdigbehandling, blir pre-presisjon på forhånd irrelevant ved installasjon.
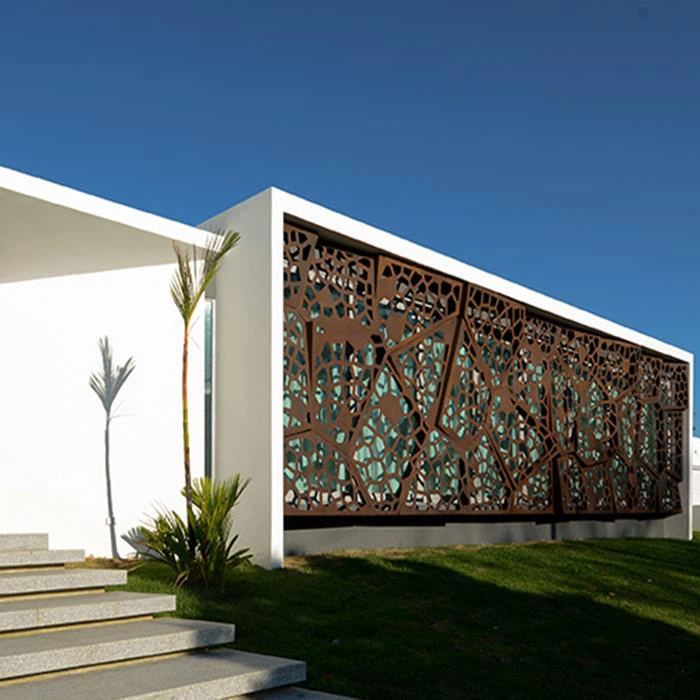
2. Hvordan tilpasningsnivå påvirker prisen direkte
Tilpasning driver den største prisspredningen innUtendørs metallbeskyttelsesskjermerfor tilpassede prosjekter. Når du går utover standard lagerpaneler, kommer kostnadsendringer framaterialbruk, maskineringstid, skrothastighet og installasjonskompleksitet, ikke fra vilkårlige markeringer. De tre faktorene nedenfor forklarer hvor budsjettene faktisk øker og hvorfor.
2.1 Egendefinert størrelse, paneltykkelse og toleransekrav
Egendefinerte dimensjoner påvirker prisen først og fremstmaterialutbytte og avfall. Paneler kuttet utenfor standard platedimensjoner (vanligvis 1220×2440 mm eller 1500×3000 mm) øker avkuttet med 10–25 %, som leverandørene priser direkte inn i enhetskostnaden. Større enkeltpaneler krever også lavere skjærehastigheter og forsterket håndtering under fabrikasjon.
Tykkelse forsterker denne effekten. Å flytte fra 2,0 mm til 3,0 mm rustfritt stål øker råvarekostnadene med omtrentlig35–45%, mens lasertiden øker på grunn av reduserte matehastigheter. Krav til strenge toleranse (±0,5 mm eller bedre) legger til sekundære trinn som kantkorreksjon og flathetskontroller, forlenger produksjonssyklusene.
Når prosjekter krever arkitektonisk-kvalitetsfinish-børstet nr. 4 eller perle-blåste overflater-må fabrikker kontrollere varmetilførsel og mikro-vridning mer aggressivt. Dette blir spesielt aktuelt iLaserkuttet metallskjermskilleveggprosjekter der synlige kanter og sømjustering påvirker den endelige visuelle kvaliteten.
2.2 Mønsterkompleksitet: Laser-kutte vs perforerte vs solide paneler
Mønstertetthet definerer maskineringskostnadene mer enn panelstørrelsen.Laser-kuttet design med høy nodetetthetkan tredoble skjæretiden sammenlignet med solide paneler med samme dimensjoner. Hvert skarpe hjørne, mikro-radius og indre tomrom tvinger laserhodet til å bremse, noe som øker maskintimer og strømforbruk.
Perforerte paneler sitter i mellomområdet. Standard runde-hullsoppsett tillater hekkeoptimalisering, holder avfallet lavt og skjærebaner forutsigbare. Derimot krever dekorative organiske mønstre tilpasset CAD-programmering og testkutt for å forhindre brennemerker eller kantsammensmelting.
For utvendige bruksområder,Utendørs laserkuttet rustfritt stål Privacy Screen Partitionsystemer rettferdiggjør ofte høyere kostnader fordi de levererventilasjon, lysspredning og visuell separasjoni en enkelt komponent. Når dette alternativet dukker opp tidligere i et prosjekt, fokuserer senere referanser vanligvis påmønstertetthet og åpent-arealforhold, som du bør vurdere side ved side i stedet for å gjenta koblingsinnsettinger.
2.3 Modulære systemer vs-tilpassede paneler i ett stykke
Modulære systemer reduserer enhetsprisen gjennom repetisjon. Standardiserte panelbredder, delte festepunkter og repeterbare mønstre gjør at leverandører kan amortisere oppsettskostnader på tvers av batcher. Denne strukturen forenkler også logistikken: mindre paneler sendes flatt-pakket med lavere skaderisiko.
Egendefinerte paneler i ett-stykke flytter kostnadene motfabrikasjonsrisiko og installasjonsarbeid. Store-skjermer krever ofte:
- Forsterket kasse for å forhindre bøyning under transport
- Løfteutstyr på-stedet i stedet for manuell håndtering
- Forhånds-installerte ankerpunkter med millimeter-nivåjustering
Disse trinnene øker den totale installerte kostnaden selv om materialprisen per-kvadrat-meter ser lik ut. Imidlertid velger designere fortsatt monolittiske paneler når sømløse bilder eller uavbrutt mønstre betyr mer enn modulær effektivitet.

3. Prosjektskala og bestillingsmengdeprisingslogikk
Prosjektskalaen avgjør om prisene lener seg motingeniørkostnadsdekningellerproduksjonseffektivitet. For spesialtilpassede metallskjermprosjekter kommer enhetsprisfall ikke fra forhandlingseffekt alene; de kommer fra hvor effektivt en ordre sprer faste kostnader som oppsett, verktøy, programmering og kvalitetskontroll.
3.1 Små-tilpassede prosjekter i grupper kontra massebestillinger
Små-tilpassede prosjekter har høyere kostnader per-enhet fordihver ordre oppfører seg som en prototype. Ingeniører må utarbeide tegninger, verifisere toleranser, programmere skjærebaner og bekrefte finish uavhengig av mengde. Når bestillinger holder seg under 10–15 paneler, dominerer disse faste trinnene prisene.
Massebestillinger endrer ligningen. Når kvantiteter overstiger en praktisk produksjonsterskel, fordeler leverandørene oppsettkostnadene på flere enheter, og reduserer enhetsprisen med12–30%avhengig av panelets kompleksitet. Denne effekten blir spesielt tydelig iUtendørs metallbeskyttelsesskjermer, hvor gjentatte dimensjoner og mønstre tillater tettere hekking og raskere gjennomstrømning.
Nøkkelforskjellen ligger ikke i materialkostnad, men i hvor mange ganger fabrikken gjentar den samme prosessen uten avbrudd.Kjøpere som forstår dette, justerer ofte kvantitetene litt for å krysse prisbruddpunkter i stedet for å redusere spesifikasjonene.
3.2 MOQ-policyer og bruddpunkter for enhetspriser
De fleste produsenter bruker MOQ-regler for å beskytte produksjonseffektiviteten, ikke for å ekskludere små kjøpere. Typiske MOQ-er spenner fra5–10 paneler for standard designog10–20 paneler for tilpassede laser-kuttemønstre. Under disse tersklene legger fabrikker til et lite-ordretillegg i stedet for å avvise bestillingen.
Prisbruddpunkter vises vanligvis på forutsigbare stadier:
- Innledende MOQ-terskel, der oppsettskostnadene slutter å dominere
- Full-arkutnyttelsesnivå, der materialavfallet synker kraftig
- Batch-kontinuitetspunkt, hvor produksjonen går uten omverktøy
For prosjekter som bruker arkitektoniske rustfrie overflatebehandlinger eller utvendige-belegg, betyr disse bruddpunktene enda mer. Iskjermsystemer i rustfritt stål for utendørs bruk, kan beleggingslinjeplanlegging alene svinge enhetsprisene med to sifre hvis mengdene er like under et batchminimum.
3.3 Gjentatte bestillinger og kostnadsreduksjon gjennom standardisering
Gjentatte bestillinger åpner for de mest bærekraftige kostnadsreduksjonene, selv ved moderate volumer. Når kunder bestiller om samme panelstørrelse, tykkelse og fikseringslogikk, eliminerer leverandørene omprogrammering og reduserer inspeksjonstiden. Over tre til fire sykluser kan dette alene kutte enhetsprisene med8–15%uten å endre materiale eller design.
Standardisering forbedrer også leveringssikkerheten. Når et design har stabilisert seg, kan fabrikker forhåndsplanlegge-:
- Materialallokering basert på historisk avkastning
- Parametere for skjærehastighet og varmekontroll
- Pakkemetoder tilpasset paneldimensjoner
Den raskeste måten å redusere-kostnadene på er ikke redesign, men disiplinert repetisjon.Kjøpere som låser spesifikasjoner tidlig og gjenbruker dem på tvers av faser, overgår konsekvent de som reviderer design per forsendelse.
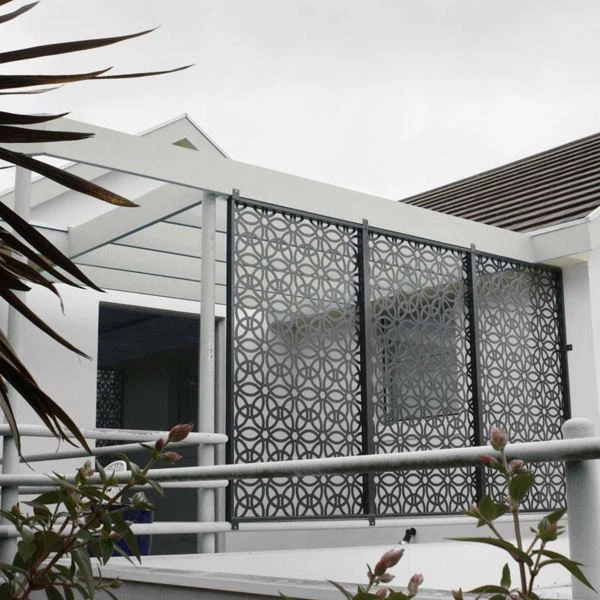
4. Engineering, design og skjulte kostnadsfaktorer
Tekniske-relaterte kostnader vises sjelden på den første tilbudssiden, men de avgjør ofte om et prosjekt holder seg innenfor budsjettet eller stille overskrider det. TilUtendørs metallbeskyttelsesskjermer, designdybde, verktøyberedskap og eksportforberedelse kan gi betydelige kostnader lenge før produksjonen starter.
4.1 Butikktegninger, CAD-revisjoner og tekniske støtteavgifter
Ingeniørhonorarene stiger i direkte forhold tilhvor mange beslutninger-fabrikken må ta for kjøperen. Når klienter bare oppgir konseptbilder eller deldimensjoner, må ingeniører omsette intensjoner til byggbare data-panelskjøter, festepunkter, vind--belastningslogikk og dreneringshull krever alle oppløsning.
En typisk ingeniørarbeidsflyt inkluderer:
- Innledende CAD-modellering basert på arkitektonisk hensikt
- Strukturell gjennomgang knyttet til panelstørrelse og utendørs eksponering
- Revisjonssykluser drevet av toleransekonflikter eller fikseendringer
Hver revisjonssyklus krever dyktig arbeidskraft. En eller to runder forblir håndterbare; fem eller seks runder ikke. I fasade-tilstøtende applikasjoner som f.eksarkitektoniske utendørs metallskjermsystemer, kan ingeniørtid stå for5–10 % av total prosjektkostnadhvis designomfanget forblir flytende.Hvis tegningene fortsetter å endre seg, vil prisene aldri stabilisere seg.
4.2 Verktøy, inventar og engangskostnader for-oppsett
Verktøykostnader oppstår når et design avviker fra eksisterende produksjonslogikk. Egendefinerte radier, ikke-standard bøyninger eller asymmetriske mønstre krever oftededikerte armaturerfor å opprettholde repeterbar nøyaktighet. Disse armaturene koster penger på forhånd, men de reduserer skrot og omarbeid senere.
Vanlige engangsutgifter for-oppsett inkluderer:
- Laserbaneoptimalisering for komplekse mønstre
- Spesialtilpassede bøyedyser eller støttejigger
- Prøvekjøringer for å bekrefte passform og finish
For utvendige skjermer med høy-presisjon knyttet til aluminium- eller stålkonstruksjoner, kan verktøyavgiftene variere fraUSD 300 til USD 2000 per design, avhengig av kompleksitet.Denne kostnaden forsvinner ved gjentatte bestillinger, men gjør vondt hvis den behandles som engangs.Kjøpere som planlegger etappeprosjekter bør alltid spørre om verktøy fortsatt kan gjenbrukes.
4.3 Kostnader for pakking, palletering og eksportklargjøring
Emballasje påvirker prisene mer enn mange kjøpere forventer. Utendørs metallpaneler sendes store, flate og -sensitive. Feil emballasje fører til hjørneskader, slitasje på belegget eller panelforvrengning-som koster mye mer å fikse etter ankomst.
Eksport-karakterforberedelse inkluderer vanligvis:
- Skum eller filt skille mellom paneler
- Forsterkede paller tilpasset panelstørrelse
- Fuktsperrer og hjørnebeskyttelse
For oversjøiske forsendelser avUtendørs metallskjermmonteringer, pakking og palletering legger ofte til3–6 % av enhetsprisen, spesielt for speil eller børstet finish. Dette er ikke valgfri beskyttelse; det er forsikring mot transittap.Hvis emballasje føles dyrt, vil utskifting føles verre.
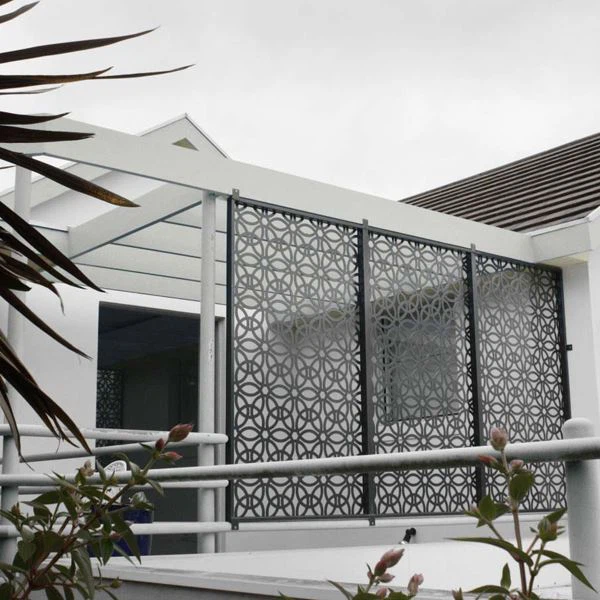
5. Installasjons-Relaterte kostnadsbetraktninger
Installasjonskostnadene dukker ofte opp sent i prosjektet, men de har høyest risiko foruplanlagte utgifter og forstyrrelser i tidsplanen. TilUtendørs metallbeskyttelsesskjermer, monteringslogikk, stedets realiteter og toleransekontroll bestemmer direkte om installasjonen forblir forutsigbar eller blir en kostnadsreduksjon.
5.1 Monteringssystemer og strukturelle støttekrav
Monteringsstrategi definerer både materialbruk og arbeidsintensitet. Et lett dekorativt panel oppfører seg veldig annerledes enn en vind{1}}bærende personvernskjerm integrert i arkitektoniske grenser. Når panelhøyden overstiger typisk rekkverksskala, driver strukturell logikk-ikke estetikk- kostnadene.
Vanlige monteringsmetoder inkluderer:
- Etter-monterte systemerforankret i betongfot, ofte brukt til perimeter- eller grenseskjermer
- Frame-støttede sammenstillingerfestet til stål eller aluminium underkonstruksjoner, typisk for kommersielle gårdsplasser
- Vegg-monterte braketterbundet inn i eksisterende plater eller bjelker, vanlig i ettermonteringsprosjekter
Forskjeller på leverandør-nivå betyr noe her. Noen produsenter designer monteringssystemer som en del av skjermpakken; andre overlater det helt til installatøren, og flytter kostnadene nedstrøms.
| Type monteringssystem | Strukturelt ansvar | Installasjonsrisiko | Typisk kostnadspåvirkning |
|---|---|---|---|
| Leverandør-integrerte innlegg | Fabrikk + installatør | Lav | Forutsigbar, moderat |
| Bare forsyning-ramme | Installatør-ledet | Medium | Variabel |
| Brakett-fikser bare | Installatør + anleggsingeniør | Høy | Ofte undervurdert |
Hvis en leverandør ikke klart kan definere lastveier og fikseringslogikk, vil installasjonskostnadene eskalere uavhengig av enhetspris.
5.2 Områdeforhold: Skråninger, ujevnt fundament og tilpassede fester
Områdeforhold omskriver installasjonsbudsjetter stille. Hellende terreng, trappetrinn eller ujevnt fundament krever justeringer på{1}}stedet som fabrikkene ikke kan forutse fullt ut. Dette blir spesielt synlig når du installerer modulære utvendige personvernsystemer over lange løp.
Typiske kostnadsdrivere inkluderer:
- Justerbare bunnplater eller slissefester for å absorbere nivåforskjeller
- Tilpasset mellomlegg eller sekundært stål for å korrigere høydefeil
- Skjæring eller boring på-stedet når-bygde forhold avviker fra tegninger
I gårdsrom med boliger eller blandet{0}}bruksutvikling møter installatører ofte20–40 mm fundamentavvikover korte avstander. Denne variansen tvinger tilpassede festinger eller omarbeiding. Det er herutendørs privatlivsskjermløsninger for uterommå balansere visuell justering med strukturell sannhet.Perfekte tegninger kan ikke fikse ufullkommen betong.
5.3 Installasjonstoleranserisiko og eksponering for omarbeidskostnader
Toleransestyring avgjør om paneler faller på plass eller kjemper mot installatøren ved hvert trinn. Trange fabrikasjonstoleranser reduserer visuelle gap, men de øker installasjonsfølsomheten. Løse toleranser installeres raskere, men kompromitterer finishkvaliteten.
Omarbeidskostnader kommer vanligvis fra:
- Panelfeiljustering på grunn av kumulativ toleransestabling-opp
- Festehull som savner innebygde ankere
- Avslutt skade forårsaket av tvangsmontering
For stort-formatUtendørs metallbeskyttelsesskjermer, til og med en3–5 mm toleransemismatch per panelkan fosse inn i synlig feiljustering over en hel høyde. Omarbeid vises sjelden som en artikkel; det fremstår som overtidsarbeid, forsinket overlevering eller kompromittert utseende.Hvis et system ikke kan tolerere den virkelige-installasjonsfeilen, overføres risikoen direkte til kjøperen.